


Постоянный партнер обратился к специалистам компании «ДельтаСвар» с задачей по разработке сварочного центра для лаборатории сварки.
Оборудование будет использоваться для отработки режимов сварки и наплавки, а также для тестирования новых технологий, поэтому комплекс должен быть универсальным и обеспечивать сварку различными головками, а также наплавку лентой.
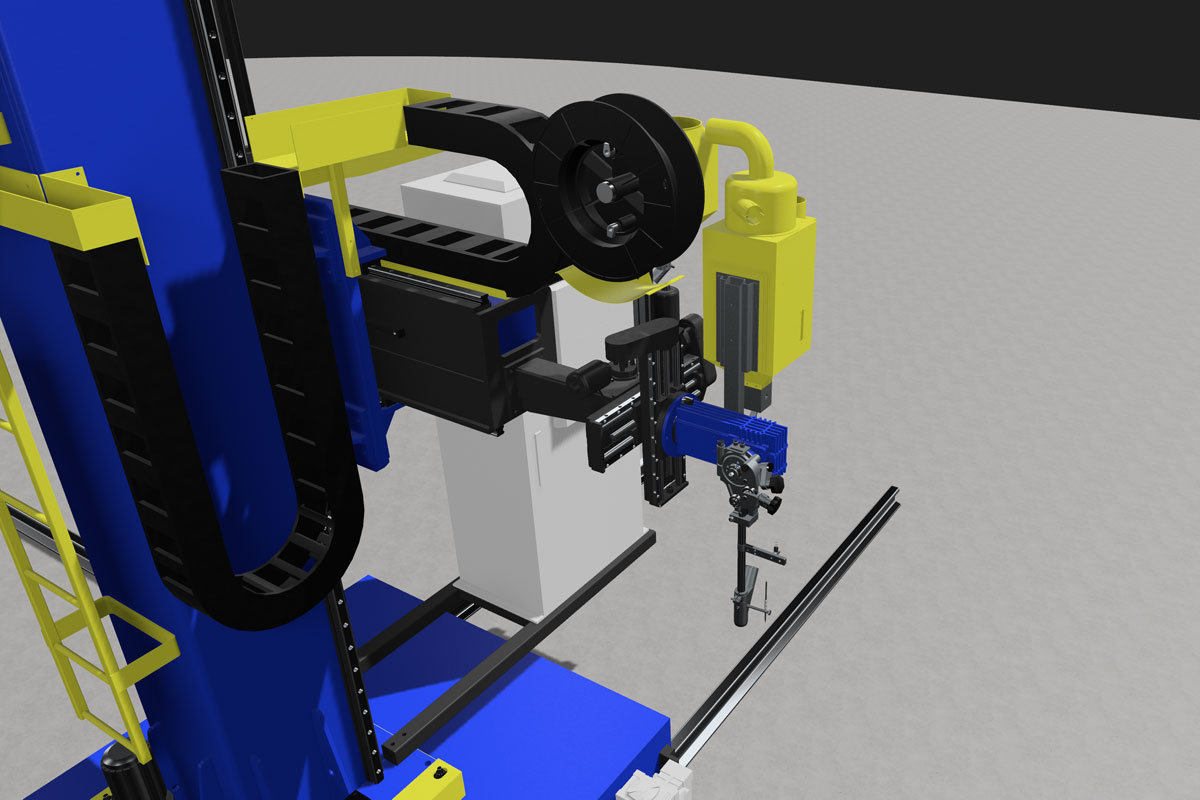
По условиям технического задания для обеспечения необходимой универсальности сварочная колонна должна иметь 4 головки: стандартная сварочная головка, сварочная головка для сварки в узкощелевую разделку, головка для наплавки ленточным электродом, головка для сварки методом расщеплённой дугой с присадкой холодной проволоки.
Такое решение позволяет сделать установку максимально универсальной и расширяет возможности для тестирования различных технологий.
Ранее специалисты компании «ДельтаСвар» реализовывали проект на данном предприятии, а именно – произвели поставку и ввод в эксплуатацию оборудования для наплавки под слоем флюса днищ и обечаек массой до 250 тонн.
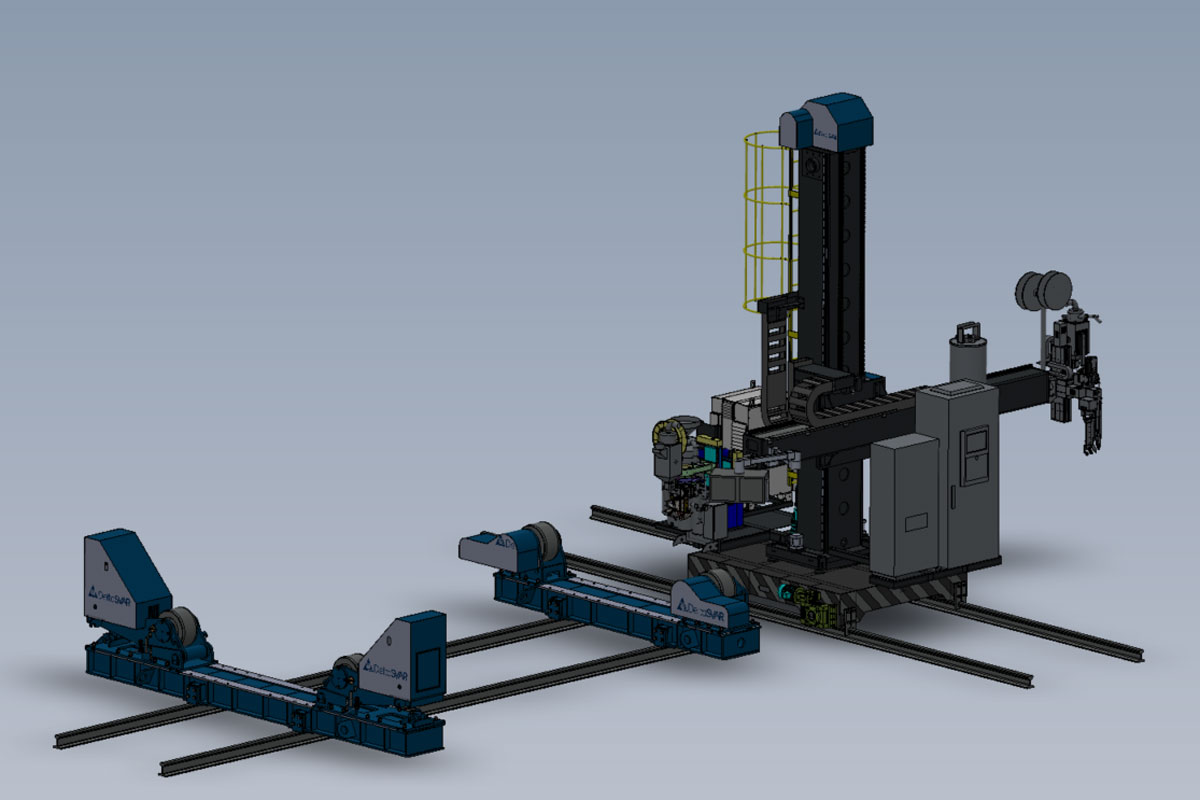
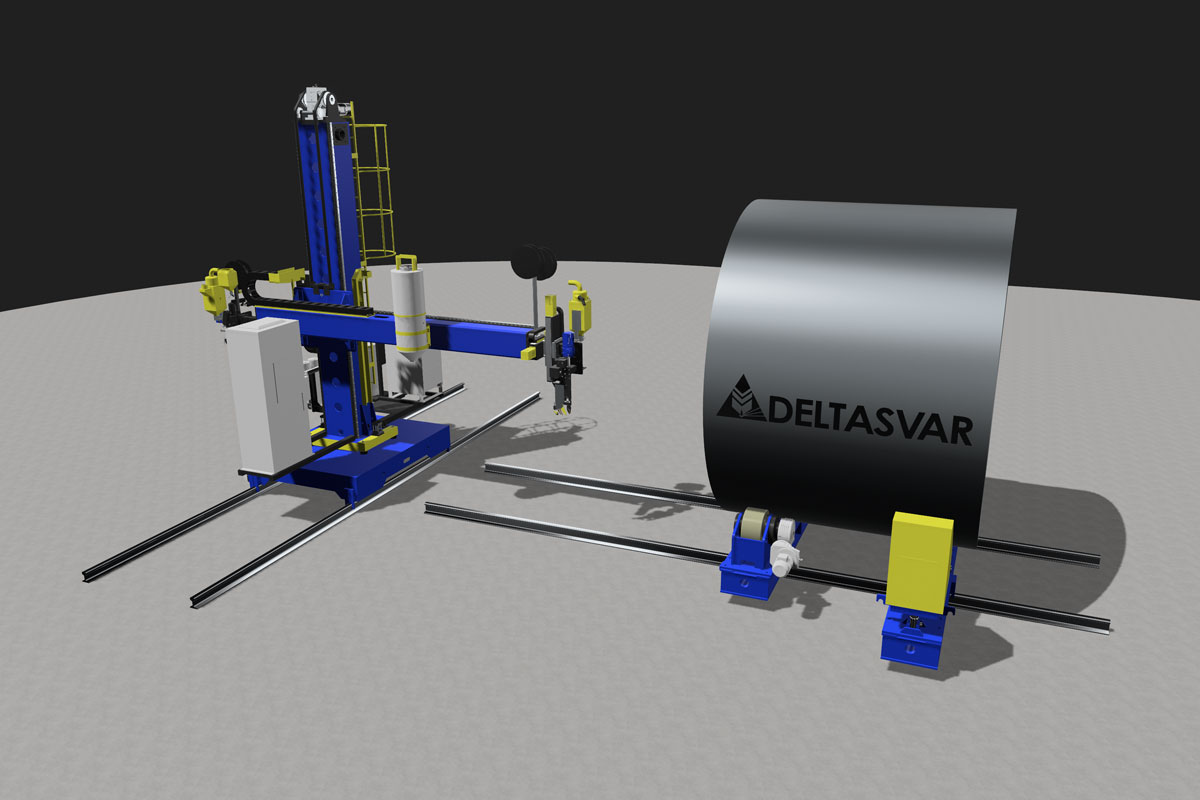
И в этот раз, не смотря на сложность задачи, специалистам компании «ДельтаСвар» удалось разработать необходимое решение на базе колонны на самоходном основании с выдвижной консолью ТКА-СВ-460 с рабочим ходом 3000х3000 мм.
Конструкция колонны обеспечивает позиционирование головки в рабочее положение и положение удобное и безопасное для выполнения подготовительно-заключительных операций и технического обслуживания оборудования.
Колонна обеспечивает моторизированный поворот консоли вокруг вертикальной оси на угол 180° с пневматической фиксацией в выбранном положении. Поворот и фиксация положения консоли осуществляются с пульта управления на рабочем месте сварщика-оператора.
В конструкции колонны предусмотрена платформа для установки сварочного источника питания и флюсового оборудования. А также предусмотрен кронштейн для закрепления блока управления и блока контрольно-измерительных приборов.
В случае наезда концевые выключатели обеспечивают остановку движения, при этом дальнейшее движение исключено, съезд с концевых выключателей возможен только в противоположном направлении.
Сварочная головка A6S Are Master предназначена для автоматической сварки проволочным электродом под слоем флюса, сварки расщепленной дугой «Twin» (в том числе с подачей дополнительной «холодной» проволоки), автоматической наплавки ленточным электродом под слоем флюса.
Головка комплектуется механизмами подачи проволоки/ленты под каждый способ сварки и наплавки. Угловой суппорт обеспечивает возможность наклона головки на угол 45° относительно плоскости движения консоли (для обеспечения перпендикулярности подачи электрода относительно наклонных поверхностей).
Сварочная головка KNS-3505 предназначена для автоматической сварки проволочным электродом под слоем флюса в узкощелевую разделку (угол скоса кромок 1,5°) с минимальной шириной раскрытия кромок 18 мм и максимальной глубиной стыка 350 мм. Сварочная головка комплектуется механизмом подачи сварочной проволоки.
Установка включает в себя устройство подогрева и подачи флюса с емкостью 75 л и датчиками контроля уровня флюса в комплекте с адсорбционным осушителем сжатого воздуха и безмешковым пылевым фильтром.
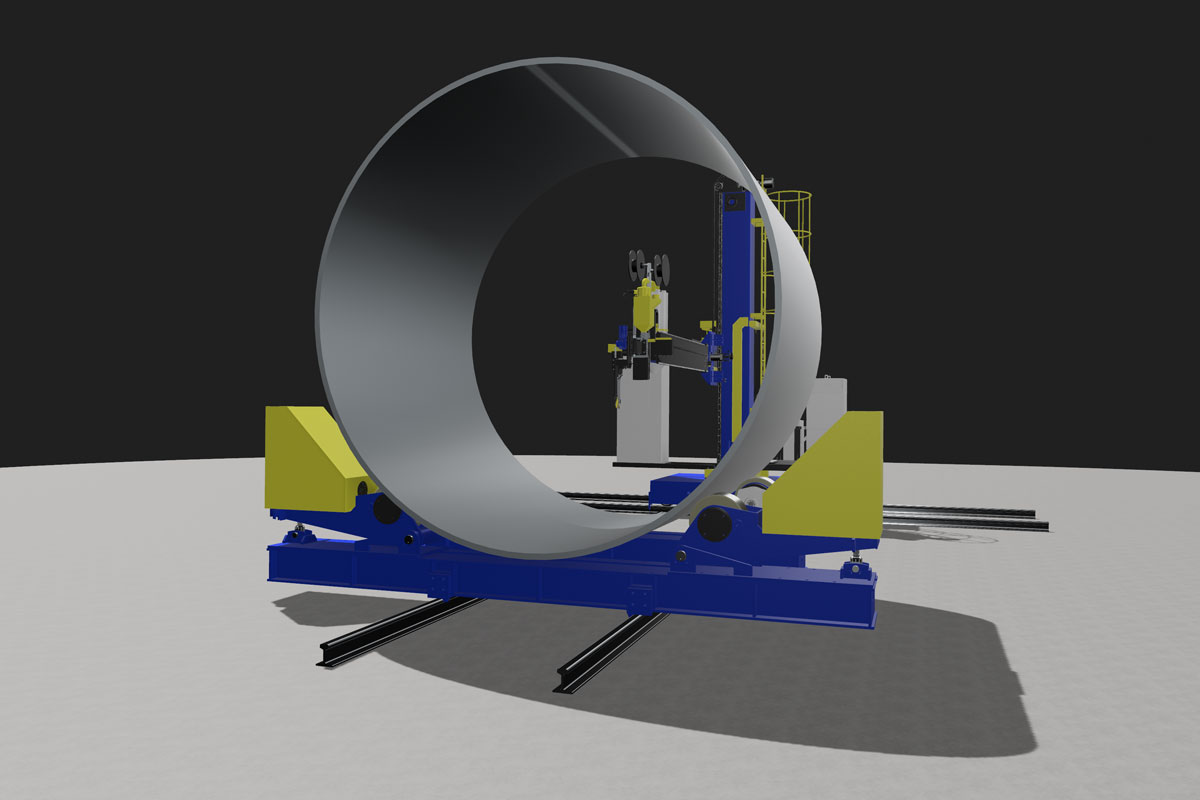
Дополнительно в комплект к колонне включены сварочные роликовые вращатели с грузоподъемностью до 60 тонн и системой антидрейф, которая предотвращает осевое смещение изделия при вращении.
Также установка оснащена тактильными системами слежения, обеспечивающими слежение за сварочным стыком по двум осям (для каждой головки предусмотрена своя система слежения).
Система слежения за стыком обеспечивает следующие режимы слежения:
- ручное регулирование позиционирования сварочной головки относительно стыка;
- автоматическое (по двум осям) слежение по стыку во время процесса сварки: вертикальное - относительно дна стыка и горизонтальное – по отношению к обеим боковым кромкам стыка;
- автоматическое (по двум осям) слежение по стыку во время процесса сварки: вертикальное - относительно дна стыка и горизонтальное – по отношению к правой боковой кромке стыка;
- автоматическое (по двум осям) слежение по стыку во время процесса сварки: вертикальное - относительно дна стыка и горизонтальное – по отношению к левой боковой кромке стыка;
- автоматическое слежение по стыку во время процесса сварки по вертикали – относительно дна стыка.
Все узлы и компоненты при проведении сварочных и/или наплавочных работ синхронизированы между собой. Также было учтено, что сварка/наплавка изделий проводится с предварительным и сопутствующим подогревом до температуры 300°С, поэтому оборудование должно выдерживать данную температуру.
Полный комплект поставки составил:
- колонна на самоходном основании с выдвижной консолью ТКА-СВ-460;
- сварочная головка A6S Arc Master;
- сварочная головка для сварки в узкощелевую разделку KNS-350S;
- головка для наплавки ленточным электродом KSC-90;
- головка для сварки методом расщеплённой дуги с присадкой холодной проволоки KNS-ICE;
- система позиционирования сварочной головки;
- система подачи и уборки остатков флюса;
- источник сварочного тока ESAB Aristo 1000 AC/DC;
- стационарный шкаф управления;
- блок управления сваркой ESAB РЕК;
- пульт дистанционного управления установкой;
- система освещения рабочей зоны;
- блок контрольно-измерительных приборов;
- сварочный роликовый вращатель TKAS-WR-460 (грузоподьемность 60 тонн);
- комплект необходимых кабелей и шлангов;
- система светозвуковой сигнализации;
- рельсовые направляющие для самоходного основания установки и сварочного роликового вращателя с необходимым комплектом подкладок и крепежа;
- комплект запасных и расходных частей.
Инженерами компании «ДельтаСвар» были произведены монтажные и пусконаладочные работы, а также ввод оборудования в эксплуатацию. Для сотрудников предприятия был проведен подробный инструктаж по работе с оборудованием и даны подробные указания по техническому обслуживанию.
Появились вопросы? Свяжитесь с нами по телефону +7 (343) 384-71-72 (доб. 264, Тимофей Шумаров) или напишите нам.
Наша команда поможет вам найти подходящий продукт для вашего производства!
